
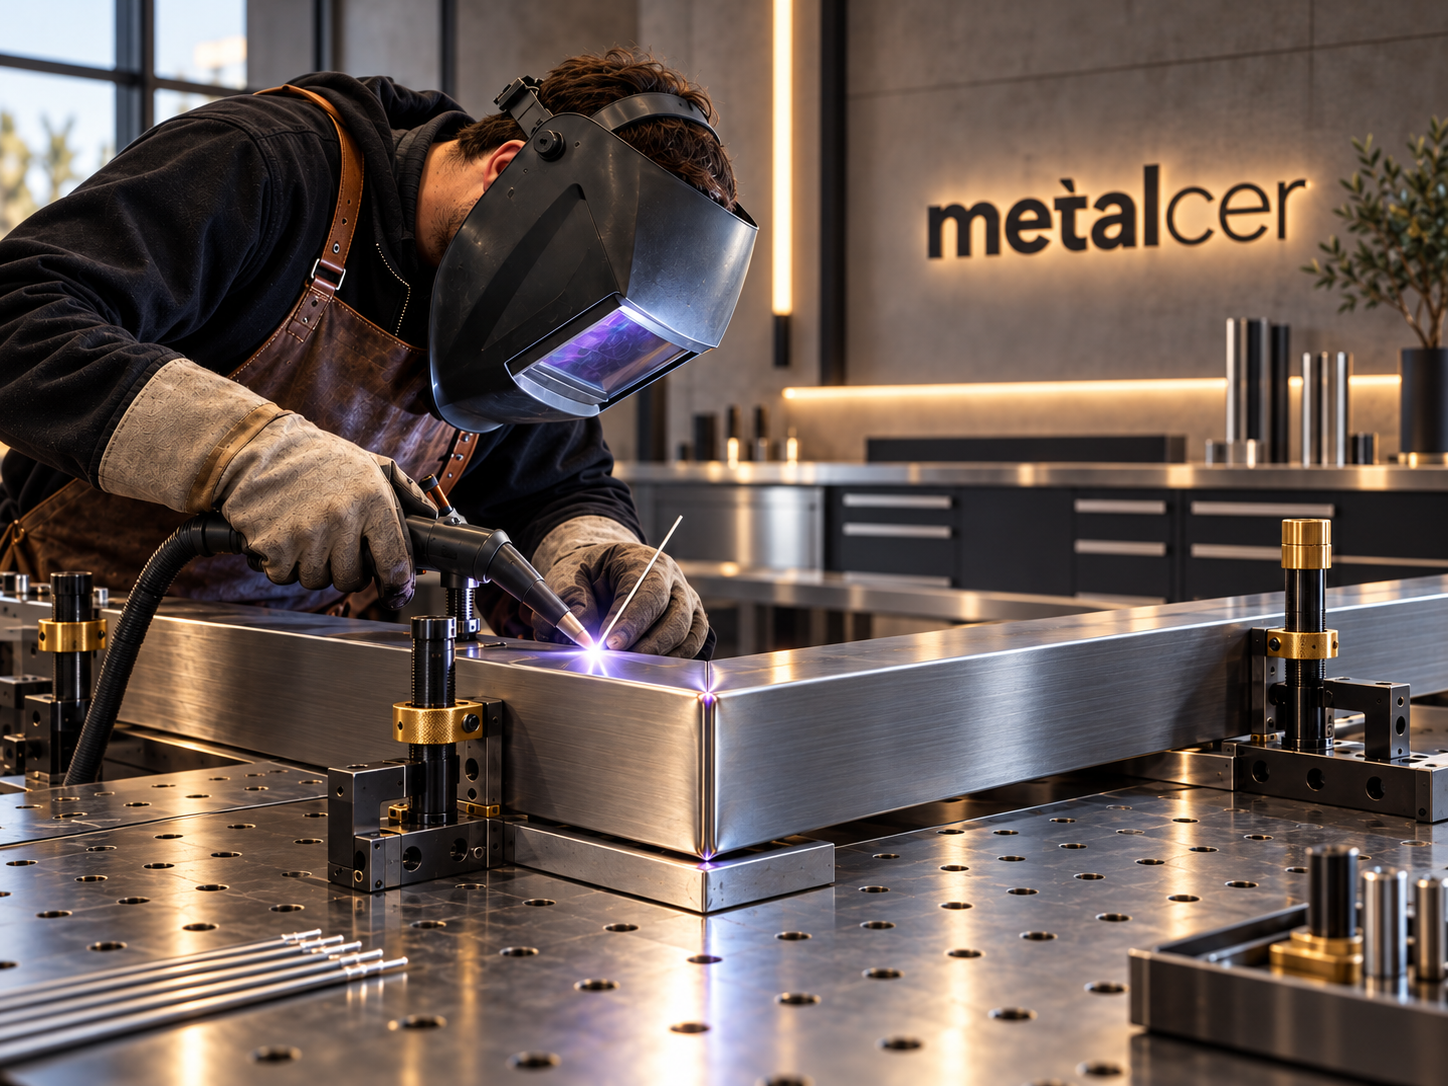
En carpintería metálica de alta gama, una unión soldada debe cumplir dos exigencias fundamentales: garantizar la resistencia necesaria y mantener la precisión geométrica y estética de la pieza.
Una puerta metálica de diseño, un cerramiento acristalado o una barandilla pueden estar perfectamente planteados sobre plano y, sin embargo, perder calidad durante la fabricación si no se controla adecuadamente el proceso de soldadura.
El aporte de calor, las contracciones del material, la secuencia de ejecución y el tratamiento posterior de las uniones condicionan directamente el resultado.
Por eso, una soldadura de calidad no se valora únicamente por su apariencia, sino por su comportamiento estructural, su ejecución y su integración en el conjunto.
El aporte térmico: el origen de muchas deformaciones
Durante la soldadura, el metal experimenta un calentamiento localizado seguido de un enfriamiento. Este proceso provoca dilataciones y contracciones que pueden modificar la geometría original de la pieza.
El problema es especialmente relevante cuando se trabaja con perfiles de sección reducida, chapas de poco espesor o elementos de grandes dimensiones.
Las deformaciones pueden manifestarse de distintas maneras:
- Contracción longitudinal: acortamiento en la dirección del cordón de soldadura.
- Contracción transversal: reducción dimensional perpendicular a la unión.
- Deformación angular: modificación del ángulo entre los elementos soldados.
- Alabeo: pérdida de planeidad o torsión de la pieza.
- Pandeo localizado: ondulaciones en chapas o superficies relativamente delgadas.
En una estructura industrial, determinadas desviaciones pueden quedar dentro de las tolerancias admisibles. En una puerta de diseño o un cerramiento metálico de alta gama, incluso una deformación pequeña puede afectar a la alineación de los perfiles, las juntas o el acabado visual.
La clave no está en intentar corregirlo todo al final, sino en anticipar cómo se comportará el material durante la fabricación.
La secuencia de soldadura también determina el resultado
Uno de los factores fundamentales para controlar las deformaciones es decidir en qué orden se ejecutan las uniones.
Soldar todos los cordones de un mismo lado antes de continuar por el opuesto puede generar contracciones desequilibradas y modificar la geometría del conjunto.
En determinadas configuraciones, una secuencia alternada y equilibrada permite distribuir mejor los efectos térmicos.
Entre las técnicas utilizadas para controlar estas deformaciones destacan la soldadura por tramos alternos (skip welding) y la soldadura por retroceso (back-step welding).
Ambas permiten organizar los cordones para reducir la acumulación de deformaciones, siempre que sean compatibles con los requisitos resistentes de la unión.
También es importante evitar el exceso de material de aportación. Una soldadura sobredimensionada no implica necesariamente una unión mejor: puede introducir más calor, aumentar las contracciones y complicar el acabado.
En fabricación de precisión, la cantidad de soldadura debe responder a las exigencias técnicas, no a la idea de que cuanto mayor sea el cordón, más resistente será el conjunto.
Punteado, escuadrado y fijación antes de soldar
Antes de ejecutar las soldaduras definitivas, los elementos deben posicionarse y mantenerse correctamente alineados.
Para ello se utilizan técnicas de punteado y dispositivos de sujeción que ayudan a conservar la geometría durante el proceso.
En marcos metálicos, por ejemplo, resulta fundamental comprobar escuadras, diagonales y planeidad antes de cerrar las uniones.
Una pequeña desviación inicial puede aumentar durante la soldadura y terminar provocando problemas de montaje.
Las mesas de trabajo, plantillas, útiles de fijación y sistemas de apriete permiten mejorar el control dimensional, aunque deben utilizarse considerando las tensiones residuales que pueden generarse.
La sujeción no elimina las contracciones del metal. Su función es limitar desplazamientos no deseados durante la fabricación.
Por ello, los controles dimensionales deben repetirse después de soldar y una vez que la pieza se ha enfriado.
Uniones a inglete: precisión en los encuentros visibles
Las uniones a inglete son habituales en puertas metálicas, cerramientos de cristal, marcos, barandillas y mobiliario de diseño.
Permiten resolver cambios de dirección mediante encuentros limpios, especialmente en esquinas de 90 grados.
Sin embargo, su correcta ejecución exige controlar varios aspectos:
- precisión del corte;
- preparación de los bordes;
- separación entre piezas;
- escuadrado previo;
- penetración y geometría de la soldadura;
- deformaciones durante el enfriamiento;
- acabado posterior del encuentro.
Una unión a inglete puede parecer correcta antes de soldar y presentar después pequeñas desviaciones que alteren la continuidad del perfil.
En los cerramientos metálicos con vidrio, estas diferencias adquieren especial importancia. Las líneas horizontales y verticales hacen que cualquier desajuste resulte perceptible.
El objetivo es conseguir que el encuentro se integre visualmente sin comprometer la resistencia de la unión.
Soldaduras vistas y soldaduras ocultas: dos decisiones diferentes
No todas las soldaduras deben tratarse de la misma manera.
En determinados proyectos de estética industrial, el cordón puede mantenerse visible como parte del lenguaje constructivo.
En otros, especialmente cuando se busca una imagen minimalista, interesa que la unión tenga la menor presencia visual posible.
En estos casos, el tratamiento posterior cobra especial importancia.
El repasado del cordón puede permitir obtener superficies continuas y transiciones limpias entre perfiles. Sin embargo, eliminar material de una soldadura sin criterio puede reducir su sección resistente o generar zonas de concentración de tensiones.
Por eso, antes de rectificar una unión, debe conocerse su función estructural.
Una soldadura correctamente ejecutada no tiene por qué ser invisible. Y una soldadura invisible no es necesariamente una soldadura correcta.
La solución adecuada es aquella que combina resistencia, durabilidad y coherencia estética.
El control de deformaciones en puertas metálicas de gran formato
Las puertas de grandes dimensiones representan uno de los escenarios donde el control de la soldadura resulta especialmente importante.
Su estructura interior debe mantener una geometría estable para que la hoja funcione correctamente y conserve las holguras previstas.
Una ligera torsión puede provocar diferencias en los encuentros con el marco, dificultades de cierre o tensiones sobre los revestimientos.
En puertas pivotantes, además, la posición del eje de giro y la correcta transmisión de cargas exigen una estructura dimensionalmente controlada.
La fabricación debe contemplar no solo la resistencia de los perfiles, sino también el comportamiento del conjunto después de soldar.
El control de las diagonales, la planeidad, los puntos de fijación y la geometría de los alojamientos de los herrajes resulta determinante para evitar ajustes innecesarios durante la instalación.
Preparación de superficies: el acabado empieza antes del lacado
Uno de los errores más habituales al valorar una pieza metálica es considerar que el acabado comienza cuando se aplica la pintura.
En realidad, la calidad superficial depende de muchas operaciones anteriores.
Después de soldar pueden ser necesarias tareas de limpieza, eliminación de salpicaduras, repasado de aristas y preparación de las zonas afectadas térmicamente.
También deben corregirse las irregularidades superficiales que puedan perjudicar la adherencia o la uniformidad del revestimiento.
Un acabado mate, satinado o texturizado puede disimular determinadas imperfecciones, pero no debería utilizarse para ocultar defectos de fabricación.
En carpintería metálica de alta gama, los cambios de plano, esquinas y encuentros entre perfiles deben presentar una continuidad visual coherente.
La preparación adecuada de la superficie permite que el acabado final refuerce esa precisión y ofrezca la protección prevista frente a las condiciones de uso.
Control dimensional y verificación de las uniones
La inspección final debe contemplar tanto la calidad de las uniones como la geometría de la pieza.
Entre las comprobaciones más relevantes se encuentran:
- continuidad y geometría de las soldaduras;
- posibles defectos superficiales;
- dimensiones generales;
- escuadras y diagonales;
- planeidad y alineación;
- estado de las zonas repasadas;
- preparación para el tratamiento superficial.
Cuando el proyecto presenta exigencias estructurales específicas, pueden ser necesarios procedimientos de soldadura definidos, personal cualificado y controles adicionales conforme a la normativa aplicable.
No todos los elementos requieren el mismo nivel de inspección. Una estructura portante y un cerramiento interior decorativo tienen responsabilidades diferentes.
La calidad consiste precisamente en aplicar las exigencias adecuadas a cada caso.
Metalcer: la calidad comienza en la fabricación
En proyectos de carpintería metálica de alta gama, el resultado final depende de decisiones que muchas veces permanecen ocultas.
La selección de perfiles, la preparación de las uniones, el control del aporte térmico, la secuencia de soldadura y la verificación dimensional forman parte de una misma cadena de calidad.
En Metalcer, el desarrollo de soluciones metálicas a medida responde a esa visión: integrar diseño, conocimiento técnico y atención al detalle para conseguir piezas capaces de formar parte de proyectos arquitectónicos exigentes.
Puertas de diseño, cerramientos acristalados, barandillas, estructuras y mobiliario metálico presentan necesidades diferentes, pero comparten un mismo principio: la calidad de ejecución debe estar a la altura del diseño.
Porque en carpintería metálica de alta gama, lo verdaderamente importante no es que una unión pase desapercibida, sino que esté bien resuelta desde su interior hasta el último acabado.


0 comentarios